
Direkte Antwort
Um kundenspezifische Verbindungskomponenten anhand einer Konstruktionszeichnung herzustellen, vereinbaren Sie zunächst einen kontrollierten Entwurf, der die passenden Schnittstellen, Materialien, Endabmessungen und Betriebsbedingungen definiert. Überprüfen Sie die Herstellbarkeit, bevor Sie Muster herstellen. Verwenden Sie Prototypen, um Designfragen zu beantworten, produktionsbezogene Erstartikel anhand der freigegebenen Anforderungen zu prüfen und die Serienproduktion erst zu genehmigen, nachdem die Prozess- und Abnahmeprotokolle vereinbart wurden. Ein Muster, das zu einer Maschine passt, ist kein Beweis für eine wiederholbare Produktion.
Bei Dongzhou empfehlen wir, die vollständige Verbindung zu betrachten, bevor die Toleranzen an einem Teil verschärft werden. Eine Gabel braucht ihr passendes Auge und ihren passenden Stift. Ein Gewindestangenende benötigt eine definierte Einstellposition. Ein Kugelgelenk benötigt Bewegungsspielraum und eine bestimmte Halteanordnung. Diese Beziehungen bestimmen, was die Fabrik herstellen und was der Käufer genehmigen muss.
Unsermaßgeschneiderter Verknüpfungsserviceumfasst nicht standardmäßige Verbindungsteile, die nach Kundenzeichnungen oder Mustern hergestellt werden. Unser Produktsortiment umfasst Gabelköpfe, Gelenkköpfe, Kugelgelenke und Kugelgelenkbaugruppen. Die nachstehende Genehmigungsmethode gilt für diese mechanischen Verbindungen und die zugehörigen Stifte und Montageteile.
Prüfen Sie, ob die Anforderung wirklich ein kundenspezifisches Teil erfordert
Beginnen Sie mit dem nächstgelegenen Katalogmodell. Eine andere Gewindesteigung oder eine längere Gabel sind möglicherweise bereits eine veröffentlichte Option. Eine neue Position der Stiftmitte, eine ungewöhnliche Anschlusshülle oder eine geänderte Verbindungskonstruktion erfordern möglicherweise eine separate Zeichnung und Überprüfung.
Zum Beispiel das von DongzhouFK-Gabelkopftischlistet FK 8X16 mit M8×1,25 und FK 8X16 FG mit M8×1 auf. Ihr Nenngewindedurchmesser ist gleich; ihre Tonhöhen sind unterschiedlich. Bei der Bestellung eines „M8-Gabelkopfes“ bleibt eine funktionale Schnittstelle offen. Die Auswahl einer vorhandenen Fine-Pitch-Variante ist eine andere Kaufaufgabe als die Entwicklung einer neuen Gabel.
Schreiben Sie die Katalogreferenz neben die vorgeschlagenen Änderungen und definieren Sie dann die Liefergrenze. Kaufen Sie eine Gabel allein, eine Gabel mit Bolzen und Halterung oder ein zusammengebautes Gestänge? Auf der FK-Seite von Dongzhou finden Sie auf Anfrage Baugruppen mit Stiften, Bolzen oder Sicherungsringen. Das heißt nicht, dass jedes fotografierte Accessoire Teil jeder Bestellung ist.
Für das detaillierte Eingabepaket verwenden Sie unserKundenspezifischer RFQ-Leitfaden für Gabelköpfe und Stangenenden. Hier besteht die Aufgabe darin, diese Eingaben in die Genehmigungsentscheidungen einfließen zu lassen und nicht bei einem Angebot stehenzubleiben.
Überprüfen Sie die installierten Schnittstellen vor der äußeren Form
Eine Fertigungszeichnung definiert die zulässigen Abweichungen. Eine Baugruppenansicht erklärt, warum diese Variante wichtig ist. Senden Sie beides, wenn das Teil in einer Verknüpfung betrieben wird, und identifizieren Sie die Zeichnungsrevision, die Einheiten und die Dokumentpriorität. Wenn das PDF- und CAD-Modell nicht übereinstimmen, lösen Sie den Konflikt, bevor mit der Bearbeitung oder Werkzeugbereitstellung begonnen wird.
ASMEsBemaßungs- und Toleranzstandard Y14.5definiert die Sprache zur Kommunikation geometrischer Anforderungen an Zeichnungen und Modelle. Geben Sie das anwendbare Zeichnungssystem und die Edition an. Ein Lieferant sollte die Interpretation eines Datums oder einer Positionsanforderung nicht aus dem Kontext auswählen müssen.
| Verbindung | Was die Zeichnung lösen muss | Welche Genehmigung sollte überprüft werden |
|---|---|---|
| Gabelkopf, Gegenauge und Stift | Loch-/Stiftpassung; Gabelabstand und Augenbreite; Lochausrichtung; nutzbare Stiftlänge; Halterungsschnittstelle | Montage ohne erzwungene Verformung, vereinbartes Axialspiel, Stiftsitz und -sicherung |
| Einstellbare Stangenendverbindung | Volle Fäden und Hand; Abstand zwischen Drehpunkt und Mittelpunkt bei einer angegebenen Einstellung; Verstellbereich und Mindesteingriff | Länge und Verriegelung bei der angegebenen Einstellung, plus Spiel durch die erforderliche Bewegung |
| Kugelgelenkmontage | Bolzen- und Buchsenschnittstellen; Montagegeometrie; Artikulationshüllkurve; Aufbewahrung und Servicezugriff | Korrekte Montage, freie Fahrt und die vereinbarten Halte-/Funktionsprüfungen |
| Gestanzte Gelenkhalterung | Montagemuster und Sitzfläche; geformte Geometrie; Drehpunkt; freier oder eingeschränkter Messzustand | Die Verbindungsmitte im vereinbarten Vorrichtungs- bzw. Montagezustand nach der Umformung und Endbearbeitung |
Eine kleinere Toleranz ist nur dann sinnvoll, wenn sie den Fehler kontrolliert
Ein streng kontrollierter Lochdurchmesser kann zwei falsch ausgerichtete Gabellöcher nicht korrigieren. Auch der Abstand zwischen Drehpunkt und Mittelpunkt eines Gestänges mit verstellbaren Gewindeenden lässt sich nicht durch eine genaue Außenlänge bestimmen. Markieren Sie die Funktionsmerkmale, ihre Beziehungen und den Messstatus, bevor Sie entscheiden, welche Toleranzen enger sein müssen.
Unsere werkseitige Empfehlung lautet, nachzufragen, wo eine fehlgeschlagene Passung zuerst auftauchen würde. Würde der Pin den Zutritt verweigern? Würde sich die Öse zwischen den Gabelflächen verklemmen? Würde das Gestänge nicht mehr richtig eingestellt sein? Wir würden diese Antworten verwenden, um der Zeichnungsprüfung Priorität einzuräumen, anstatt auf jede Bemaßung die engste verfügbare Toleranz anzuwenden.
Halten Sie Materialien und Oberflächenbehandlungen auf Komponentenebene. Bei einer Edelstahlgabel sind der Stift, der Clip oder der Lagereinsatz nicht spezifiziert. Definieren Sie die endgültige Passung explizit, einschließlich etwaiger Beschichtungen auf den Passflächen. Beschreiben Sie auch die Kraftrichtung, Spitzen- und wiederkehrende Belastungen, Bewegung, Belastung und die Folgen eines Ausfalls. Ein Dimensionsbericht kann die Ermüdungslebensdauer oder eine Anwendungslast allein nicht validieren.
Eine Überprüfung der Gabelkopf-Passform, die zwei verschiedene Probleme aufdeckt
Betrachten Sie eine beispielhafte kundenspezifische Gabelkopfbaugruppe. Das Designteam schlägt die folgenden Endabmessungen vor: eine Bohrung von 10,00 bis 10,04 mm, einen Stift von 9,96 bis 9,98 mm, einen Gabelspalt von 20,20 bis 20,40 mm und eine Steckaugenbreite von 19,90 bis 20,10 mm. Hierbei handelt es sich um angenommene Designeingaben für die Berechnung, nicht um Toleranzen im Dongzhou-Katalog oder Testergebnisse von Kunden.
Überprüfen Sie die Grenzwerte, nicht nur die Nennmaße
Das Durchmesserspiel ist der Bohrungsdurchmesser minus dem Stiftdurchmesser. Seine Worst-Case-Grenzwerte sind:
Minimum: 10,00 − 9,98 =0,02 mm
Maximum: 10,04 − 9,96 =0,08 mm
Der gesamte axiale Abstand zwischen dem Auge und den beiden inneren Gabelflächen ist der Gabelspalt minus der Augenbreite:
Minimum: 20,20 − 20,10 =0,10 mm
Maximum: 20,40 − 19,90 =0,50 mm
Das sind verschiedene Schecks. Der erste Bildschirm passt den Durchmesser an; Der zweite Bildschirm zeigt die Breite des Stapels an. Beides beweist keine akzeptable Bewegung, Lochausrichtung, Stiftgeometrie oder Leistung unter Last.
Was ändert sich, wenn die Maße vor dem Plattieren gelten?
Nehmen wir für eine zweite Berechnung an, dass sowohl die Bohrungsoberfläche als auch die Stiftoberfläche eine gleichmäßig abgeschiedene Beschichtung mit einer Dicke von 0,010 mm pro Oberfläche erhalten. Gehen Sie davon aus, dass keine Maskierung oder Leimung nach dem Beschichten erfolgt. Der Bohrungsdurchmesser verringert sich um 0,020 mm und der Stiftdurchmesser vergrößert sich um 0,020 mm, sodass das diametrale Spiel um 0,040 mm abnimmt.
Der ursprüngliche Bereich würde 0,02 bis 0,08 mm betragen−0,02 bis +0,04 mm. Seine engste Kombination weist jetzt Interferenzen auf. Bei der Beschichtungsdicke handelt es sich hier um eine Annahme und nicht um eine empfohlene Angabe; Für den gewählten Prozess müssen tatsächliche Abscheidungs- und Endgrößen ermittelt werden.
Wir empfehlen, die Endmaßanforderung mit dem Designer zu klären und dann gegebenenfalls die Maskierung, Bearbeitungszugaben oder die Endbearbeitung nach dem Beschichten zu überprüfen. Eine Vergrößerung des Lochs ohne Genehmigung könnte die Montage wiederherstellen und an anderer Stelle übermäßiges Spiel erzeugen. Das zulässige Spiel hängt von der Last, der Schmierung, der Bewegung und der erforderlichen Positionskontrolle ab.
Dieses Beispiel erklärt auch, warum die manuelle Anpassung eines Prototyps ein schwacher Zulassungsbeweis ist. Ein polierter Stift kann in diese Probe eindringen, während die Zeichnung noch eine Interferenzkombination in der nächsten Charge zulässt. Die Korrektur gehört in den kontrollierten Design- und Produktionsweg.
Vereinbaren Sie, wie das Teil seinen fertigen Zustand erreicht
Unter Design for Manufacturability (DFM) versteht man die Überprüfung, ob die vorgeschlagene Geometrie, das Material und die Anforderungen auf dem vorgesehenen Weg hergestellt und geprüft werden können. Überprüfen Sie bei einer Verknüpfung die Reihenfolge sowie die einzelnen Vorgänge. Ein vor dem Formen geprüftes Loch stellt möglicherweise nicht seine endgültige Ausrichtung dar; Ein vor der Beschichtung geprüfter Faden entspricht möglicherweise nicht dem gelieferten Faden.
Bitten Sie den Lieferanten, Merkmale zu identifizieren, die von Werkzeugen, sekundären Vorgängen oder der Endmontage abhängen. Entscheiden Sie, ob Funktionsbohrungen nach dem Formen oder Endbearbeiten dimensioniert werden müssen, wie Gewinde geschützt oder überprüft werden und welche Oberflächen den Prüfaufbau festlegen. Der vereinbarte Weg muss den Gestaltungsanspruch wahren und darf ihn nicht stillschweigend lockern.

Stanzteile benötigen eine Formteilentscheidung
Dongzhousindividuelle StempelseiteBeschreibt die Anforderungsüberprüfung, die Werkzeugkonstruktion, Werkzeugversuche und -anpassungen vor der Serienproduktion und -prüfung. Diese Reihenfolge liefert einen praktischen Grund, eine geformte Probe zu beurteilen, bevor ein Bracket-Design freigegeben wird.
Ein flacher Rohling kann die endgültige Drehposition nicht festlegen. Definieren Sie, wie die Halterung sitzt und ob die Abnahmemessung frei oder eingeschränkt ist. UnserGestanzte Klammerzeichnungsanleitunguntersucht diese Messzustände im Detail.
Notieren Sie die Unterschiede für einen frühen Prototyp, der auf einem anderen Weg hergestellt wurde. Ein bearbeiteter Prototyp einer zukünftigen Stanzkomponente beantwortet möglicherweise die Frage nach dem Bauraum, demonstriert jedoch nicht die Geometrie des geformten Teils oder die Wiederholbarkeit der Produktion. Das Gleiche gilt, wenn Prototypenmaterial oder Oberflächenbehandlung von der freigegebenen Spezifikation abweichen.
Trennen Sie das Design-Lernen von der Produktionsgenehmigung
„Probe genehmigt“ ist zu weit gefasst, es sei denn, in der Genehmigung wird angegeben, was die Probe beweist. Verwenden Sie benannte Entscheidungen und fügen Sie den jeweiligen Beweisen bei. Die folgende Reihenfolge ist ein praktischer Genehmigungsrahmen. Im Kaufvertrag sollten die genauen erforderlichen Aufzeichnungen und Genehmigungen festgelegt sein.
Geben Sie die Design-Grundlinie frei
Vereinbaren Sie die Teil- und Baugruppenzeichnungen, Revisionen, Stücklisten, Material- und Oberflächenanforderungen sowie die markierten Funktionsmerkmale. Schließen Sie DFM-Fragen schriftlich ab. Erfassen Sie, ob es sich bei einer angeforderten Änderung um einen Vorschlag oder eine genehmigte Anforderung handelt.
Verwenden Sie den Prototyp, um eine bestimmte Frage zu beantworten
Definieren Sie die Frage vor der Probenahme: Stifteinfügung, Einbauspiel, Gelenk, Einstellung oder Servicezugang. Notieren Sie, was vom vorgesehenen Produktionsteil abweicht. Wenn bei einem Test die Bewegung ohne Betriebslast überprüft wird, stellt die Genehmigung weder die Belastungsleistung noch die Ermüdungslebensdauer fest.
Inspizieren Sie produktionsbezogene Erstartikel
Vereinbaren Sie, welche tatsächlichen Materialien, Werkzeuge, Endbearbeitungs- und Montageschritte die ersten Artikel darstellen. Verknüpfen Sie jedes gemessene Merkmal mit der freigegebenen Zeichnung und identifizieren Sie die geprüften Teile. Erfassen Sie tatsächliche Werte und Abweichungen, anstatt sich nur auf einen Gesamtstempel zu verlassen. Fügen Sie die vereinbarten Funktions- oder Leistungstestaufzeichnungen dort hinzu, wo die Anforderung sie erfordert.
Genehmigen Sie die Wiederholungsproduktionskontrollen
Vereinbaren Sie Inspektionspunkte, Probenahmen, Chargenidentifizierung, Behandlung fehlerhafter Teile und Aufzeichnungen, die den Lieferungen beiliegen. Wenn eine Pilotcharge geeignet ist, verwenden Sie sie zur Beurteilung des geplanten Produktionsweges und nicht anhand eines separat handgefertigten Musters. Legen Sie fest, wer die Produktion genehmigen darf und ob eine Abnahme an Bedingungen geknüpft ist.
Bei der Erstmusterprüfung (FAI) wird erfasst, ob identifizierte Erstteile den geltenden Anforderungen entsprechen. Die Prozessfähigkeit stellt eine andere Frage: Wie variiert ein stabiler Prozess im Verhältnis zu seinen Spezifikationsgrenzen?NIST-Leitfaden zur Prozessfähigkeitdefiniert die Fähigkeit im Hinblick auf einen stabilen Prozess und erörtert die statistischen Annahmen hinter den Fähigkeitsindizes. Berechnen Sie keinen Prozessfähigkeitsindex wie Cpk anhand einiger ausgewählter Prototypen und übernehmen Sie keinen universellen Genehmigungsschwellenwert ohne eine vereinbarte Methode.
Machen Sie die Akzeptanzmethode reproduzierbar
Käufer und Lieferant müssen das gleiche Merkmal im gleichen definierten Zustand messen. Ein Gestängemittenabstand, der bei vollständig eingeschraubten Gewindeenden gemessen wird, ist ein anderes Ergebnis als der Abstand bei einer bestimmten Einstelleinstellung. Eine frei gemessene flexible Halterung unterscheidet sich von der in einer Montagevorrichtung gehaltenen Halterung.
Vereinbaren Sie für jedes Funktionsmerkmal die Zeichnungsreferenz, zulässige Grenzwerte, Prüfstufe und Einrichtung. Wählen Sie ein geeignetes Messgerät oder eine Messmethode aus und definieren Sie die Akzeptanzentscheidung in der Nähe eines Grenzwerts. NISTsAnleitung zur Messunsicherheiterklärt, warum ein gemessener Wert mit Unsicherheit behaftet ist; Die Anzahl der Ziffern auf einer Anzeige allein bestimmt nicht die Qualität des Ergebnisses.
Ein Passformtest und eine Maßkontrolle beantworten unterschiedliche Fragen
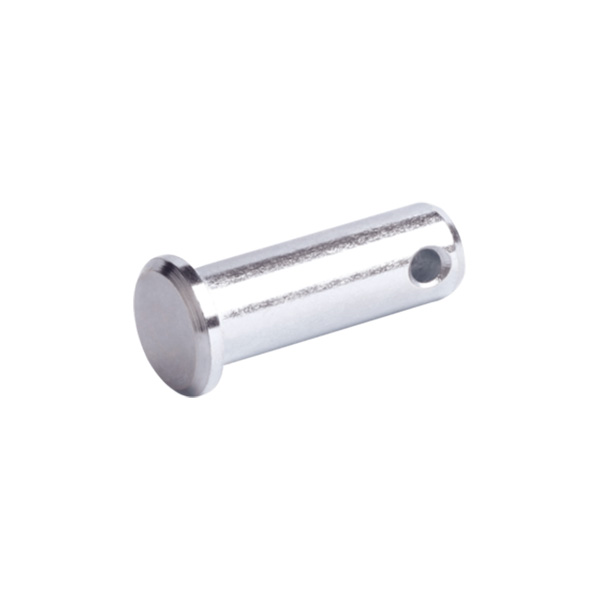
Dongzhou identifiziert seinePC-Pin-BereichZur Verwendung mit FK- und FT-Gabelgelenken. Messen Sie bei einer kundenspezifischen Baugruppe die relevanten Stift- und Locheigenschaften und überprüfen Sie dann die Montage unter den vereinbarten Bedingungen.
Ein frei eingesteckter Stift weist nicht jede Maßgrenze nach. Eine Durchmesserablesung beweist nicht, dass der Stift den gesamten Gabel-Ösen-Stapel durchdringt. Die Schecks ergänzen sich.
| Merkmal | Definieren Sie die Prüfung | Notieren Sie die Beweise |
|---|---|---|
| Fertige Bohrung und Stiftpassung | Fertiger Zustand, Durchmessergrenzen, Methode und Montagezustand | Tatsächliche Größen, geprüfte Teile-IDs und Ergebnis der Passprüfung |
| Gewindeanschluss | Vollständige Beschreibung, geltende Maßanforderungen und alle vorgeschriebenen Einsatzprüfungen | Identifizierung/Ergebnis des Messgeräts und separater Einsatz- oder Montagenachweis |
| Abstand zwischen Drehpunkt und Mittelpunkt | Einstellposition, Verriegelungszustand und Messreferenzen | Gemessene Distanz und verwendetes Setup |
| Halter und Bewegung | Ausgewählte Hardware, Sitzzustand, Reisebereich und Testbedingungen | Baugruppenidentität, Beobachtungen und spezifizierte Testergebnisse |
| Material und Verarbeitung | Komponentenspezifische Spezifikation, Dokumentation und ggf. erforderliche Nachweise | Material-/Endbearbeitungsdatensätze, die mit dem geprüften Los oder den geprüften Teilen verknüpft sind |
Wir empfehlen, neben den Messprotokollen auch ein Referenzmuster aufzubewahren. Ein Muster hilft bei der Erörterung des Aussehens und des Montagegefühls, es kann jedoch nicht alle zulässigen Abmessungen kodieren oder die Qualität eines nicht identifizierten Materials nachweisen. Wenn Probe und Zeichnung nicht übereinstimmen, holen Sie eine schriftliche Entscheidung ein und aktualisieren Sie die Kontrolldokumente.
Geben Sie die Charge mit einer klaren Änderungskontrollgrenze frei
Eine nützliche Produktionsfreigabe identifiziert die genehmigte Teilenummer und Revision, die akzeptierten ersten Artikel und Aufzeichnungen, die gelieferten Baugruppeninhalte und alle ungelösten Bedingungen. Es sollte die vollständige Genehmigung von einer begrenzten Abweichung für eine benannte Menge oder Charge unterscheiden. Ein vorübergehendes Zugeständnis darf nicht zur ungeschriebenen Vorgabe der nächsten Bestellung werden.
Behalten Sie die Verbindung zwischen Versand und Genehmigung bei: Losidentifikation, die entsprechende Zeichnungsrevision sowie die für die Bestellung erforderlichen Material-, Endbearbeitungs- und Prüfdokumente. Schützen Sie fertige Bohrungen, Gewinde und zurückgehaltene Hardware während der Handhabung und Verpackung gemäß den vereinbarten Anforderungen. Die Verpackung ist Bestandteil des Lieferzustandes, kein Nachweis der Bauteilleistung.
Eine spätere Änderung erfordert eine Auswirkungsprüfung
Die Änderung einer Gewindesteigung wirkt sich eindeutig auf ein Gegenstück aus. Der Wechsel einer Beschichtung, einer Wärmebehandlung, eines Halterlieferanten oder eines Umformwerkzeugs kann sich auch auf die Abmessungen oder das Verhalten auswirken, ohne die Silhouette zu verändern. Identifizieren Sie die betroffenen Merkmale und vereinbaren Sie, ob neue Erstartikel oder zusätzliche Tests erforderlich sind, bevor die überarbeiteten Teile in Produktion gehen.
Wir empfehlen, bei jeder Genehmigungsrückgabe den Grund anzugeben. „Pin bindet nach Fertigstellung“ ist nützlicher als „Probe zurückgewiesen“. Verknüpfen Sie das Symptom mit der Anforderung, korrigieren Sie den Entwurf oder Prozess und wiederholen Sie die betroffenen Prüfungen. Wenn jemand Hardware polieren, biegen oder austauschen muss, um die Akzeptanz zu erreichen, muss die genehmigte Produktionsdefinition diesen Vorgang berücksichtigen.
Starten Sie eine benutzerdefinierte Verknüpfungsüberprüfung mit Dongzhou
Senden Sie die aktuelle Konstruktionszeichnung und eine Baugruppenansicht mit der nächstgelegenen Katalogreferenz, sofern vorhanden. Teilen Sie uns mit, welche Schnittstellen festgelegt sind, welche Funktionen sich ändern können, welche Komponenten die Bestellung enthalten muss und was der Mechanismus leisten muss. Wenn Sie über ein Muster verfügen, stellen Sie fest, ob es sich um ein genehmigtes Teil, einen Prototyp oder eine Feldrücksendung handelt.
Unsermaßgeschneiderter Verknüpfungsserviceist der relevante Ausgangspunkt für nicht standardmäßige mechanische Verbindungen. Bei geformten Einbauteilen bitte den Messzustand mit angeben und auf unsere verweisenindividueller Stempelservice. Definieren Sie mit der Anfrage die geforderten Genehmigungsnachweise, sodass die Diskussion sowohl die Produktionsanforderung als auch die Geometrie abdeckt.
Lassen Sie uns den Zusammenhang überprüfen, nicht nur die Umrisse
Bei Ningbo Dongzhou Transmission bieten wir sowohl Katalogverbindungsteile als auch nicht standardmäßige Teile basierend auf Zeichnungen oder Mustern an. Teilen Sie der Zeichnung die Details Ihres Passstifts, Ihrer Öse oder Ihrer Gewindeschnittstelle mit. Wir können die Anforderungen mit unseren veröffentlichten Sortimenten vergleichen und die kundenspezifische Geometrie, Liefergrenzen und Zulassungsanforderungen mit Ihnen besprechen.
Besprechen Sie Ihre individuelle Verknüpfung mit DongzhouFragen vor der Genehmigung kundenspezifischer Verbindungsteile
Kann ein Lieferant eine kundenspezifische Verbindung allein anhand eines Musters herstellen?
Ein Muster kann eine Ausgangsgeometrie liefern, aber für die wiederholte Herstellung ist immer noch eine vereinbarte Definition von Material, Verarbeitung, Schnittstellen, zulässigen Abweichungen und Akzeptanz erforderlich. Ein abgenutztes oder repariertes Muster sollte nicht ohne eine Entwurfsentscheidung neue Nennmaße bestimmen.
Erlaubt die Prototypengenehmigung die Massenproduktion?
Nur wenn sich die Genehmigung ausdrücklich auf die vorgesehene Produktionsdefinition und deren erforderliche Nachweise erstreckt. Ein Prototyp, der mit Ersatzmaterial, einer anderen Route oder einer manuellen Anpassung hergestellt wurde, kann eine Designfrage beantworten, ohne dass eine erneute Herstellung validiert wird.
Sollte für alle benutzerdefinierten Verknüpfungsaufträge eine Fähigkeitsstudie erforderlich sein?
Es gibt kein einzelnes Beweispaket, das zu jeder Bestellung passt. Vereinbaren Sie Bedarfe nach Menge, Funktionsrisiko und Kundenpflichten. Für ein einmaliges Teil und eine wiederkehrende Charge sind unterschiedliche Nachweise erforderlich; Für die Fähigkeitsanalyse sind außerdem geeignete Prozessdaten und statistische Annahmen erforderlich.
Was soll passieren, wenn das genehmigte Muster mit der Zeichnung in Konflikt steht?
Beheben Sie die Unstimmigkeit schriftlich vor der Produktion. Identifizieren Sie den Kontrollbedarf, überarbeiten Sie gegebenenfalls die betroffenen Dokumente und legen Sie fest, welche Inspektionen oder Tests wiederholt werden müssen. Lassen Sie nicht zu, dass zwei inkompatible Definitionen unter derselben Genehmigung kursieren.